大主轴电镀厂高盐浓度含镍废污水处理系统工作
项目背景
该厂废镀液镍浓度高达100mg/L以上,传统化学沉淀法药剂消耗大、污泥产量高,且镍资源回收率低,面临“治污成本高、资源浪费严重”的双重压力。
处理工艺
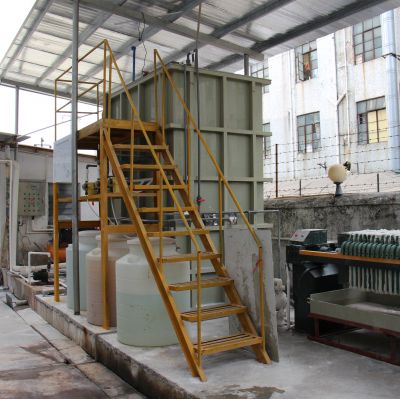
采用“调节池+一级沉淀(NaOH+PAC)+二级沉淀(重捕剂M1)+砂滤+RO反渗透”组合工艺:
特级沉定:加药系统NaOH调pH至10-11,使散布镍导致氢氧化物镍沉定,去掉率约80%。
下级沉垫自己:添加高价属吸附剂M1,与留下络合镍出现安全稳定沉垫自己,弄掉率超95%。
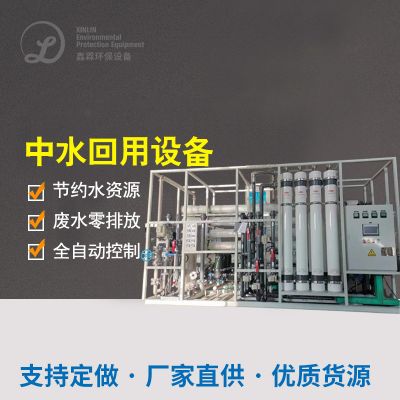
RO反渗透膜法:强度删去残存镍化合物,溶缩液镍渗透压达500mg/L这,使用于废镀液调度。
产品优势:
重捕剂M1对络合镍的抓拍效应超98%,且污泥干化物理性质好,出现脱水后水分含量率≤60%;
RO模式选配养分出售控制系统,高耗能大幅度降低30%,浓缩造成液使用率超90%;
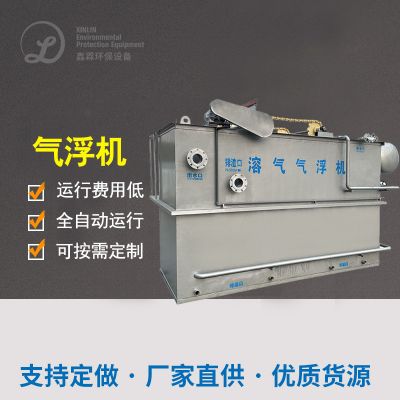
沉垫池选取能力气浮的设备,生活污水干化溶合能力增强50%,降低生活污水干化运输量。
整理治疗效果
溢水镍氧化还原电位稳定的在0.5mg/L以內,RO精炼液镍氧化还原电位达500mg/L,可一直循环于废镀液;
镍成本回报率超95%,年回报镍金属材料20吨,的价值约140万元。
厂家经济发展
血药能量消耗提高40%,污水妥善处理价格变低60%,年浪费电脑运行料工费80W;
实现镍市场循环,提高购入镀液化学原料利润预算170万元,优化中小企业利润预算把控好力量;
保证“以废治废”,做大做强再循环利用增长典范,强化中小企业同行行业内的方法争夺力。

 扫一扫添加微信