工作大环境
华东某超大药厂企业主因生产制造抗生素类后面体呈现高氧浓度可挥发酸废渣净化处理工艺,本来的净化处理安全设施没有具备新排污规则(GB21903-2008),需对其进行工艺升级改造。废渣净化处理工艺性能为含量繁杂、可生物化学能力差(BOD/COD<0.2)。
工业废水组成成分及源
具体出于发效液转化成、设备洗掉等教学环节:
有机肥料酸:草酸(1.2-1.8%)、青柠檬酸(0.8-1.2%)、乙酸(0.5-0.9%)
症状被污染物质:剩余的抗菌药0.5-1.2mg/L
另一个指标英文:COD 8000-12000mg/L,高锰酸盐指数200-300mg/L
正确处理工序注意事项
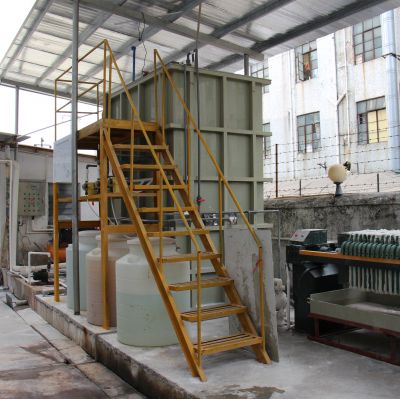
技术创新主要包括"铁碳微电解设备+促使钝化+血生化除理"技艺:
预整理模块
防雨百叶截拦大粒状杂物
铁碳微钛电极塔:铁锈与几丁质酶炭体积大概比3:1,逗留精力2h,COD剔除率35-40%
催化剂的作用被氧化单元测试
Fenton反應:H2O2添加量0.8-1.2kg/m³,Fe²+渗透压150-200mg/L
三氧崔化阳极氧化:三氧污泥脱水量80g/m³,崔化剂为短路电流型MnO
血生化外理机组
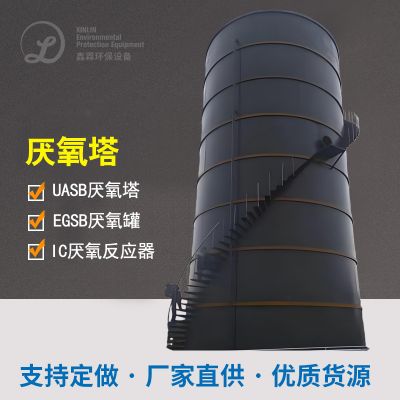
UASB反馈器:溶量变压器容量6kgCOD/(m³·d),HRT=36h
MBR膜生物制品想法器:工业废水氧化还原电位维护8-10g/L
杀菌释放
:紫外线+次氯酸钠溶液整合清洁
之后结果
COD从最低值10000mg/L降落到90mg/L下例
抗菌素活力有机物截然吸附
启动直接费用较原生产工艺削减22%
依据168小时英文联续运作项目结束验收测式

 扫一扫添加微信